


Na extrusão de plástico-de parafuso único, os aquecedores de barril não são a principal fonte de fusão do polímero durante a produção-em estado estacionário. A maior parte da energia térmica que derrete e aumenta a temperatura do polímero vem do aquecimento por cisalhamento, que é a conversão da energia mecânica em calor dentro do próprio polímero. Este princípio se aplica diretamente à extrusão de revestimento de cabos de fibra óptica, onde o controle preciso da temperatura de fusão determina a precisão dimensional, o acabamento superficial e a confiabilidade-de longo prazo do cabo acabado.
Este artigo explica como o aquecimento por cisalhamento funciona em uma extrusora de-rosca única, por que as configurações do aquecedor de barril por si só não controlam a temperatura de fusão e como esses fatores afetam a qualidade das jaquetas PE e LSZH usadas emfabricação de cabos de fibra óptica.

Qual a função dos aquecedores de barril em uma extrusora de-rosca única?
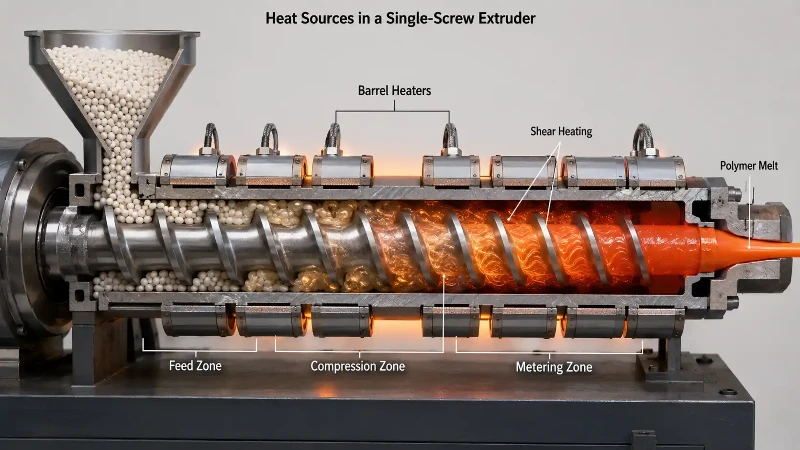
Os aquecedores de barril têm três funções principais. Primeiro, eles derretem o polímero deixado dentro do barril após uma partida a frio e levam a máquina à temperatura operacional. Em segundo lugar, eles auxiliam na formação do banho de fusão inicial durante a transição da inicialização para a produção estável. Terceiro, eles permitem que os operadores ajustem-o perfil de temperatura ao longo do cilindro para requisitos específicos de processamento, como ajustar a temperatura da zona de alimentação para controlar o transporte de sólidos ou aumentar a temperatura da extremidade-da matriz para melhorar o fluxo através de uma geometria específica da cruzeta.
Depois que a produção-em estado estacionário é estabelecida e a rosca está funcionando na velocidade desejada, os aquecedores de barril em muitas extrusoras contribuem apenas com uma pequena fração da energia total que entra no polímero. Em algumas configurações, os aquecedores podem desligar completamente durante a operação normal porque a rosca já está gerando mais calor do que o necessário. Nesses casos, ventiladores de resfriamento de barril ou camisas de água são ativados para remover o excesso de energia térmica e evitar o superaquecimento do fundido.
Como funciona o aquecimento por cisalhamento na extrusão de polímeros
Quando um parafuso gira dentro do cilindro, ele força o polímero através de um canal estreito entre as passagens do parafuso e a parede do cilindro. O polímero resiste a esse movimento devido à sua viscosidade. Superar essa resistência requer energia mecânica do motor de acionamento, e essa energia é convertida em calor dentro do polímero por meio de um processo denominado dissipação viscosa. De acordo com referências de processamento de polímeros, como RauwendaalExtrusão de Polímero(Hanser, 5ª ed.), a dissipação viscosa é a fonte de calor dominante na seção de dosagem da maioria das extrusoras de parafuso único operando em taxas normais de produção.
Uma analogia útil: imagine agitar rapidamente um fluido espesso e viscoso com uma pá. A pessoa que está mexendo deve exercer um esforço significativo, e esse esforço não desaparece simplesmente. É convertido em calor dentro do fluido. Quanto mais viscoso o fluido e mais rápida a agitação, mais calor é gerado. Numa extrusora, o parafuso rotativo é a pá, o polímero é o fluido viscoso e a energia mecânica do motor de acionamento é o esforço que está sendo convertido em energia térmica.
É por isso que alterar a velocidade da rosca tem um efeito muito mais rápido e pronunciado na temperatura de fusão do que ajustar os pontos de ajuste do aquecedor do cilindro. OReferência ScienceDirect sobre aquecimento por cisalhamentoconfirma que na extrusão, a maior parte da energia térmica envolvida na plastificação e aquecimento do material vem de forças friccionais e viscosas desenvolvidas pela interação entre o parafuso e o cilindro, e não dos aquecedores do cilindro.
Densidade de watts do aquecedor de barril: quanta energia é suficiente?
A capacidade de aquecimento do barril é normalmente especificada em watts por centímetro quadrado (W/cm²) da área da superfície externa do barril. Os valores comumente citados na literatura de design de extrusoras ficam na faixa de aproximadamente 4,0 a 5,5 W/cm². Este valor refere-se à potência instalada (nominal) das bandas de aquecimento, e não ao fluxo de calor efetivo que atinge o polímero. A energia térmica real transferida para o cilindro é menor devido às perdas de isolamento, entreferros e à resistência de contato entre o aquecedor e a superfície do cilindro.
Vários fatores influenciam a escolha da densidade de potência instalada:
- Tempo de inicialização desejado: maior densidade de watts aquece o cano mais rápido a partir do frio.
- Diâmetro do cilindro: extrusoras menores têm maior área de superfície do cilindro em relação à sua produção, de modo que seus aquecedores representam uma parcela proporcionalmente maior da entrada total de energia.
- Qualidade do isolamento: barris bem{0}}isolados retêm mais calor e requerem menos energia do aquecedor para manter o ponto de ajuste.
- Temperatura ambiente: ambientes frios de fábrica aumentam a perda de calor da superfície do cano.
Existe um limite superior prático para a potência do aquecedor instalado. A densidade excessiva de watts pode criar um gradiente de temperatura acentuado entre a parede do cilindro e o polímero nas profundezas do canal do parafuso. O material mais próximo do cano pode superaquecer ou queimar antes que o material no centro do canal atinja a temperatura adequada. Isso é particularmente relevante para polímeros termicamente sensíveis usados na extrusão de revestimentos de cabos, onde o superaquecimento localizado pode causar descoloração, formação de gel ou degradação de aditivos-retardadores de chama emcompostos com baixo teor de fumaça e zero halogênio (LSZH).
Como a viscosidade do polímero e o índice de fluxo de fusão afetam a temperatura de fusão
A quantidade de calor de cisalhamento gerado durante a extrusão depende diretamente da viscosidade do polímero que está sendo processado. Uma resina-de viscosidade mais alta requer mais energia mecânica para passar pelo canal do parafuso, e mais dessa energia é convertida em calor.
Índice de fluxo de fusão (MFI), medido de acordo comASTM D1238, fornece uma indicação padronizada, mas simplificada, da viscosidade de fusão de um polímero. Um número MFI mais baixo indica um peso molecular mais elevado e uma viscosidade mais elevada nas condições de teste. MFI mais alto indica menor viscosidade e fluxo mais fácil.
Em termos práticos, considere dois tipos de polietileno utilizados no revestimento de cabos. Sob condições de processamento idênticas na mesma extrusora com a mesma rosca, um PE com um MFI de 0,2 g/10 min (alto peso molecular, alta viscosidade) normalmente produzirá uma temperatura de fusão mais alta do que um PE com um MFI de 2,0 g/10 min (menor peso molecular, menor viscosidade). A resina de maior-viscosidade requer mais torque de acionamento e gera mais dissipação viscosa. Esta comparação é válida quando ambos os tipos pertencem à mesma família de polímeros, são testados na mesma temperatura e carga padrão e têm distribuições de peso molecular semelhantes. A comparação dos valores de MFI entre diferentes tipos de polímeros (por exemplo, PE versus PVC ou LSZH) requer cautela, uma vez que as condições de teste e a relação entre o MFI e a viscosidade real do processamento diferem.
Esta diferença de viscosidade é uma das razões pelas quais diferentesmateriais de bainha de caborequerem diferentes designs de parafusos, perfis de temperatura do cilindro e classificações de potência de acionamento. Um parafuso otimizado para PE de média-densidade pode não funcionar bem com um composto LSZH de alta-viscosidade e vice-versa.
Desbaste por cisalhamento e seu efeito no aumento da temperatura de fusão
Muitos polímeros termoplásticos apresentam afinamento por cisalhamento: sua viscosidade aparente diminui à medida que a taxa de cisalhamento aumenta. Este comportamento está bem documentado em reologia polimérica e é uma propriedade da estrutura molecular das cadeias poliméricas. Quando um polímero de afinamento-de cisalhamento é processado em velocidades de rosca mais altas, o aumento da taxa de cisalhamento compensa parcialmente o aumento esperado na dissipação viscosa porque a viscosidade cai à medida que o material é trabalhado com mais intensidade.
Polímeros que não apresentam afinamento de cisalhamento significativo verão sua temperatura de fusão aumentar mais acentuadamente com o aumento da velocidade da rosca, porque a viscosidade permanece alta mesmo em taxas de cisalhamento elevadas. Essa distinção é importante na extrusão de revestimentos de cabos, onde os operadores podem precisar aumentar a velocidade da rosca para aumentar a produção sem alterar o perfil de temperatura do cilindro. Saber se o composto da camisa é fortemente afinado-por cisalhamento ajuda a prever o quanto a temperatura de fusão mudará.
Velocidade da rosca, saída específica e temperatura de fusão
A produção específica refere-se à massa de polímero extrudado por revolução do parafuso (frequentemente expressa em kg/rev ou g/rev). É um dos parâmetros mais importantes para controlar a temperatura do fundido na prática. A uma determinada velocidade da rosca, uma geometria da rosca que proporciona um rendimento específico mais elevado expõe cada unidade de polímero a menos trabalho de cisalhamento total e a menos tempo de residência no cilindro, resultando em uma temperatura de fusão mais baixa. Por outro lado, uma rosca que fornece baixa produção específica mantém o polímero no cilindro por mais tempo e o sujeita a um cisalhamento mais cumulativo, produzindo uma temperatura de fusão mais alta.
Essa relação também explica por que extrusoras com altas proporções de comprimento-por{1}}diâmetro (L/D) podem ser problemáticas em baixas taxas de produção. Um cano mais longo significa mais tempo de residência e mais oportunidades para o acúmulo de aquecimento por cisalhamento. Se a extrusora funcionar bem abaixo de sua produção projetada, o polímero passa muito tempo no cilindro, o que pode levar a temperatura de fusão excessiva, degradação térmica ou baixa qualidade de fusão. A severidade depende do design específico do parafuso, do polímero que está sendo processado e da capacidade de resfriamento do cilindro.
Um projetista de rosca que trabalha para minimizar a temperatura de fusão deve equilibrar a produção específica com a necessidade de atingir a fusão completa e a mistura adequada. A redução muito agressiva do tempo de residência pode deixar partículas não fundidas (às vezes chamadas de "não fundidas" ou "géis") no extrudado. Na extrusão de revestimentos de cabos, partículas não derretidas podem criar saliências superficiais, pontos fracos na parede do revestimento ou variações localizadas de espessura. Para uma visão geral de comoa seleção da matéria-prima interage com o processamentopara determinar a qualidade final do cabo, é essencial a correspondência adequada do parafuso e do processo.
Aquecimento de barril de estado inicial versus constante-
A distinção entre inicialização e operação em estado-estacionário é fundamental para entender o funcionamento do aquecedor de barril.
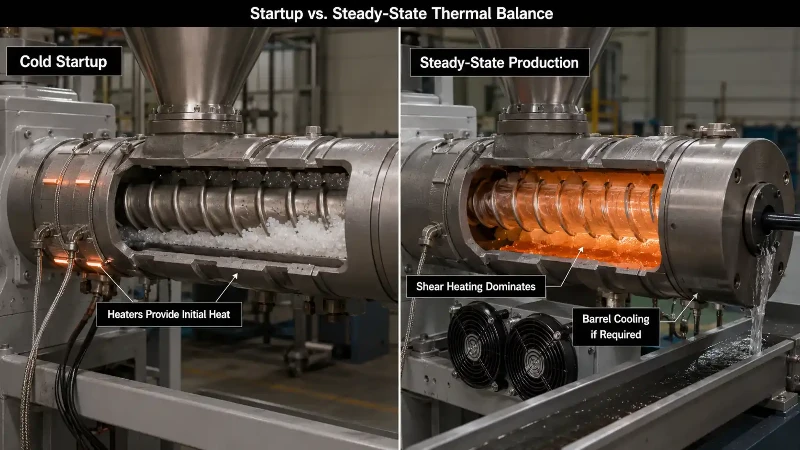
Durante uma partida a frio, os aquecedores de barril são a única fonte de calor. Eles devem aumentar a temperatura do cilindro o suficiente para amolecer o polímero deixado no canal do parafuso da passagem anterior e permitir que o parafuso comece a girar com segurança. O tempo de imersão inicial depende do diâmetro do cilindro, da potência do aquecedor, do isolamento, do tipo de polímero restante no cilindro e da temperatura de processamento desejada. Tentar acionar a rosca antes que o polímero esteja adequadamente amolecido pode sobrecarregar o motor de acionamento ou danificar a rosca e o cilindro.
Assim que a rosca começa a girar e a extrusora atinge a saída desejada, o equilíbrio térmico muda. O aquecimento por cisalhamento rapidamente se torna a fonte de energia dominante. Os aquecedores de barril podem reduzir seu ciclo de trabalho ou desligar completamente, dependendo de quanto calor de cisalhamento a combinação de polímero e parafuso gera. Os operadores que monitoram a corrente do aquecedor ou o ciclo de trabalho podem usar isso como um indicador de diagnóstico: se os aquecedores estiverem funcionando com potência total durante a produção em estado-estacionário, isso pode sinalizar baixa velocidade da rosca, compressão insuficiente, resfriamento excessivo do cilindro ou uma incompatibilidade entre o design da rosca e o polímero que está sendo processado.
Problemas comuns de aquecimento de barris e como identificá-los
Várias questões práticas surgem da má compreensão da relação entre o aquecimento do barril e o aquecimento por cisalhamento:
A temperatura do barril está muito alta em todas as zonas.Isto pode reduzir excessivamente a viscosidade do polímero perto da parede do cilindro, o que enfraquece a aderência friccional que impulsiona o transporte de sólidos na zona de alimentação. O resultado geralmente é produção reduzida, oscilação ou pressão de fusão inconsistente. Na extrusão de cabos, isso se traduz em variação na espessura da camisa e baixa concentricidade.
A temperatura de fusão aumenta após o aumento da velocidade da rosca.Às vezes, os operadores esperam que manter constantes os pontos de ajuste do barril manterá a temperatura de fusão constante. Na realidade, aumentar a velocidade da rosca aumenta o aquecimento por cisalhamento independentemente da temperatura do cilindro. A temperatura de fusão medida na matriz ou no adaptador de cruzeta pode aumentar significativamente mesmo que nenhum ponto de ajuste do aquecedor de barril tenha sido alterado. Pode ser necessário ajustar a temperatura do cano para baixo ou ativar o resfriamento do cano para compensar.
Material chamuscado ou descolorido aparecendo no extrudado.Isto pode indicar que o polímero próximo à parede do cilindro está sendo aquecido acima do seu limite de estabilidade térmica, seja devido à potência excessiva do aquecedor do cilindro ou ao calor de cisalhamento acumulado com resfriamento insuficiente. Para compostos termicamente sensíveis como LSZH, esse risco é maior porque os enchimentos-retardadores de chama e os polímeros de matriz têm janelas de processamento mais estreitas.
Partículas não derretidas e material queimado aparecendo simultaneamente.Esta situação paradoxal pode ocorrer quando o perfil de temperatura do cilindro cria gradientes extremos: o material próximo à parede superaquece enquanto o material profundo no canal do parafuso permanece insuficientemente derretido. A causa raiz geralmente é um problema no design do parafuso ou no perfil do cilindro, em vez de um simples problema de configuração do aquecedor.
Aquecedores funcionando em pleno funcionamento durante a produção.Se os aquecedores de barril nunca desligarem durante a operação em estado-estacionário, o processo pode não estar gerando calor de cisalhamento suficiente. As possíveis causas incluem baixa velocidade da rosca, parafuso ou cilindro desgastado (reduzindo o cisalhamento), um acionamento subdimensionado ou um polímero com viscosidade incomumente baixa para o projeto da rosca em uso.
Como o aquecimento do barril afeta a qualidade da jaqueta do cabo de fibra óptica
Na produção de cabos de fibra óptica, o revestimento externo normalmente é aplicado por meio da extrusão de um composto termoplástico (mais comumente PE para cabos externos ou LSZH para aplicações internas e retardadoras de chamas) sobre o núcleo do cabo usando uma matriz de cruzeta. A qualidade desta jaqueta depende muito do controle da temperatura de fusão durante a extrusão.
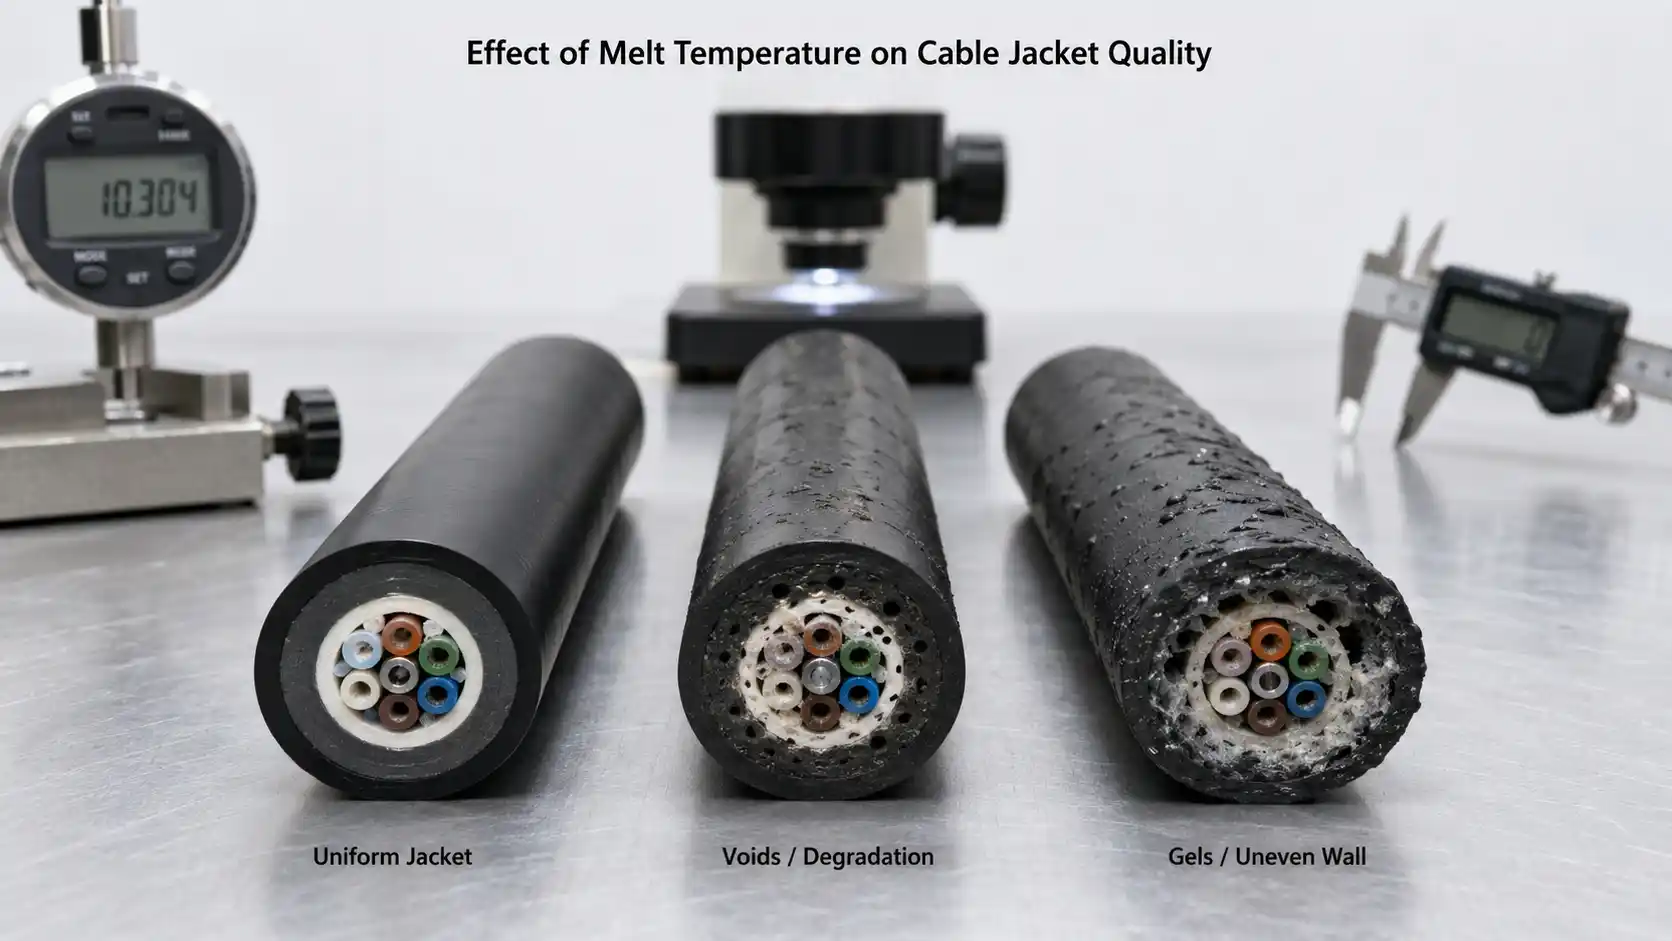
Quando a temperatura de fusão é muito alta, vários defeitos podem aparecer. A contração pós-{1}}extrusão aumenta, o que pode induzir tensão nas fibras e alterar o comprimento excessivo da fibra (EFL) projetado na estrutura do cabo. A rugosidade da superfície pode aumentar. Para compostos LSZH, a temperatura excessiva pode decompor os retardadores de chama de hidróxido metálico, produzindo umidade que cria vazios ou bolhas na parede da bainha. ParaBainhas de PE, o superaquecimento pode causar degradação oxidativa, reduzindo a-resistência à trinca por estresse ambiental (ESCR) de longo prazo exigida pelos cabos externos.
Quando a temperatura de fusão é muito baixa, a fusão incompleta pode deixar géis ou partículas não fundidas na parede da camisa. O extrudado pode ter um acabamento superficial ruim e a ligação entre a capa e os elementos internos do cabo (como fitas de bloqueio de água ou elementos de resistência) pode ser insuficiente. A espessura da parede do revestimento pode tornar-se irregular porque o material fundido mais rígido e de maior-viscosidade não se distribui uniformemente ao redor do núcleo do cabo na cruzeta.
Oinfluência da temperatura da máquina de extrusão na qualidade do cabose estende além de um único ponto de ajuste. Todo o perfil de temperatura do cilindro, o design do parafuso, a velocidade da linha, o grau do polímero e o arranjo de resfriamento após a cruzeta interagem. Testar a capa do cabo acabado de acordo com padrões como IEC 60794 (métodos de teste de cabos de fibra óptica) e IEC 60811 (testes de materiais não{4}}metálicos para propriedades mecânicas, encolhimento e envelhecimento da bainha) verifica se o processo de extrusão produziu uma capa que atende ao envelope de desempenho exigido. Mais detalhes sobre a metodologia de teste estão disponíveis em nossotestes de cabos de fibra ópticaguia.
Verificações práticas para controle de temperatura de fusão na extrusão de revestimento de cabos
Engenheiros e operadores que trabalham em linhas de revestimento de cabos de fibra óptica podem usar a seguinte abordagem para avaliar se o aquecimento do barril e o equilíbrio térmico geral estão configurados corretamente:
Monitore a temperatura real de fusão na matriz, não apenas os pontos de ajuste da zona cilíndrica.Um termopar fundido ou sensor infravermelho no adaptador de cruzeta fornece uma imagem muito mais precisa da condição do polímero do que as leituras da zona cilíndrica. As temperaturas da zona do barril refletem a parede do barril, não o polímero a granel.
Acompanhe o ciclo de trabalho do aquecedor durante a produção-em estado estacionário.Sob condições normais na produção alvo, a maioria das zonas cilíndricas devem apresentar ciclos de trabalho do aquecedor bem abaixo de 100%. Se os aquecedores estiverem continuamente na potência máxima, investigue a condição do parafuso, a carga da unidade e a correspondência do polímero.
Registrar a temperatura de fusão em diferentes velocidades da rosca.Ao qualificar um novo composto de revestimento ou alterar a velocidade da linha, meça a temperatura do fundido em vários valores de RPM da rosca para caracterizar a resposta do aquecimento por cisalhamento. Esses dados ajudam a prever se uma saída desejada pode ser alcançada sem exceder a janela de processamento do material.
Inspecione a superfície e a seção-transversal da jaqueta regularmente.Rugosidade da superfície, descoloração, bolhas ou géis visíveis fornecem alerta precoce sobre problemas de controle térmico. O corte-transversal da camisa em intervalos regulares revela a uniformidade da espessura da parede e a presença de quaisquer vazios internos.
Revise o design do parafuso ao alterar os materiais.Um parafuso otimizado para revestimento de cabo HDPE pode não ser adequado para LSZH. A diferença na viscosidade, sensibilidade ao cisalhamento, carga de enchimento e estabilidade térmica geralmente requer uma taxa de compressão, profundidade de canal e geometria da seção de mistura diferentes. A relação entreprojeto de estrutura de cabose a seleção do material da capa restringe ainda mais a janela de processamento aceitável.
Perguntas frequentes
O aquecedor de barril derrete o plástico durante a extrusão normal?
Durante a produção-em estado estacionário em uma extrusora-de parafuso único, a maior parte da energia térmica que derrete e aquece o polímero vem do aquecimento por cisalhamento (dissipação viscosa), e não dos aquecedores de barril. Os aquecedores de barril são essenciais durante a partida a frio e para o-ajuste fino do perfil de temperatura, mas não são a principal fonte de calor quando a rosca está funcionando na velocidade de produção.
Por que a temperatura de fusão aumenta quando aumento a velocidade da rosca, mesmo que não altere os pontos de ajuste do cilindro?
Uma velocidade mais alta da rosca aumenta a taxa de cisalhamento no canal entre as hélices da rosca e a parede do cilindro. Isto gera uma dissipação mais viscosa, o que aumenta a temperatura de fusão independentemente das configurações do aquecedor do barril. Para compensar, pode ser necessário reduzir os pontos de ajuste do cilindro, ativar o resfriamento ou ajustar o design do parafuso para obter uma saída específica mais alta.
Qual é a diferença entre a temperatura do barril e a temperatura de fusão?
A temperatura do barril é a temperatura da parede do barril, medida por termopares embutidos no aço do barril. A temperatura de fusão é a temperatura real do polímero quando ele sai da extrusora e entra na matriz ou cruzeta. Estes dois valores podem diferir substancialmente, especialmente em altas velocidades da rosca, onde o aquecimento por cisalhamento aumenta a temperatura de fusão acima do ponto de ajuste do cilindro.
Como o aquecimento do barril afeta a qualidade da capa do cabo de fibra óptica?
Se a temperatura de fusão for muito alta, a camisa poderá apresentar encolhimento pós-{0}}extrusão excessivo, defeitos de superfície, degradação de aditivos retardadores de chama (em LSZH) ou resistência reduzida à trinca por tensão ambiental (em PE). Se a temperatura de fusão for muito baixa, a fusão incompleta pode produzir géis, textura de superfície áspera, baixa concentricidade e ligação inadequada aos elementos internos do cabo. O gerenciamento térmico adequado de todo o processo de extrusão é essencial para a produção de capas de cabos que atendam aos requisitos de teste IEC 60794 e IEC 60811.
Qual é a densidade de watts típica para aquecedores de tambor de extrusora?
Os valores comumente citados na literatura de design de extrusoras são de aproximadamente 4,0 a 5,5 W/cm² da área da superfície externa do cilindro. Isto se refere à potência instalada (nominal) do aquecedor, não ao fluxo de calor efetivo que atinge o polímero. O valor apropriado depende do diâmetro do cilindro, do isolamento, do tempo de inicialização pretendido e das condições ambientais. Estes números não devem ser tratados como padrões universais sem considerar a configuração específica da extrusora.
Quando é necessário o resfriamento do barril durante a extrusão?
O resfriamento do barril (ventiladores de ar ou camisas de água) é necessário quando o aquecimento por cisalhamento gera mais energia térmica do que o necessário para manter a temperatura de fusão desejada. Isso geralmente ocorre em velocidades de rosca mais altas, com polímeros-de viscosidade mais alta ou em extrusoras com altas proporções L/D operando com produção moderada a alta. A capacidade de resfriamento é parte integrante do sistema de gerenciamento térmico da extrusora e não é algo secundário.